สายการผลิตเม็ดชีวมวล
ระบบอัตโนมัติเต็มรูปแบบเพื่อการผลิตต่อเนื่องที่มั่นคง
รองรับวัตถุดิบชีวมวลประเภทไม้ ฟาง ไผ่ และอื่นๆ
โครงสร้างประหยัดพลังงานพร้อมกำลังผลิตสูงและเม็ดเชื้อเพลิงสม่ำเสมอ
1. ภาพรวมผลิตภัณฑ์
1.1 สายการผลิตประกอบด้วยอะไร
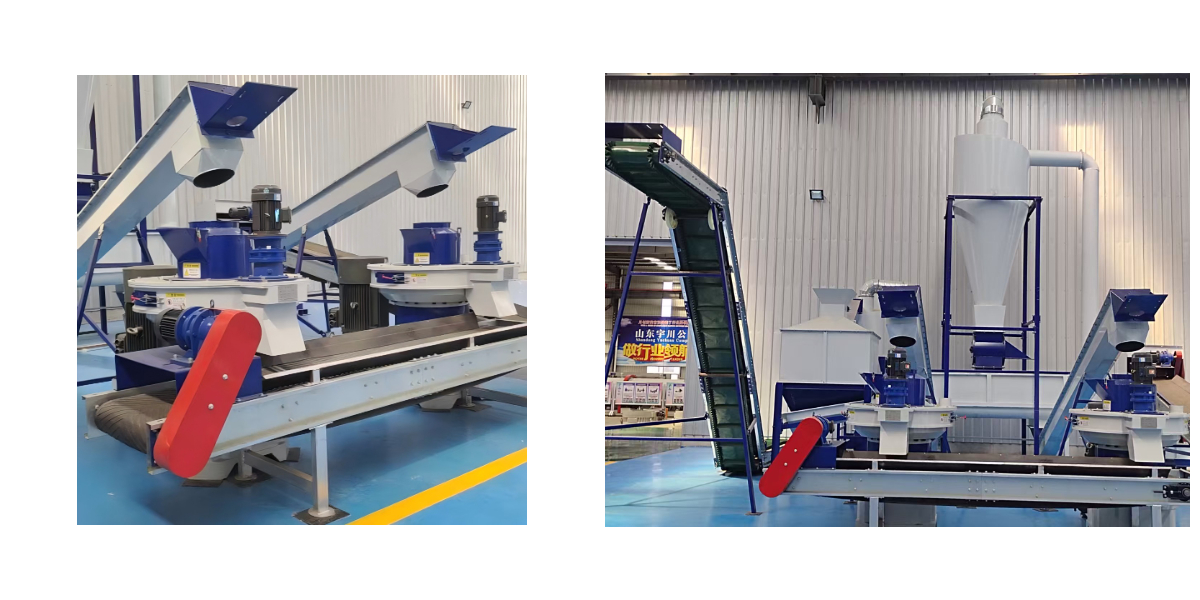
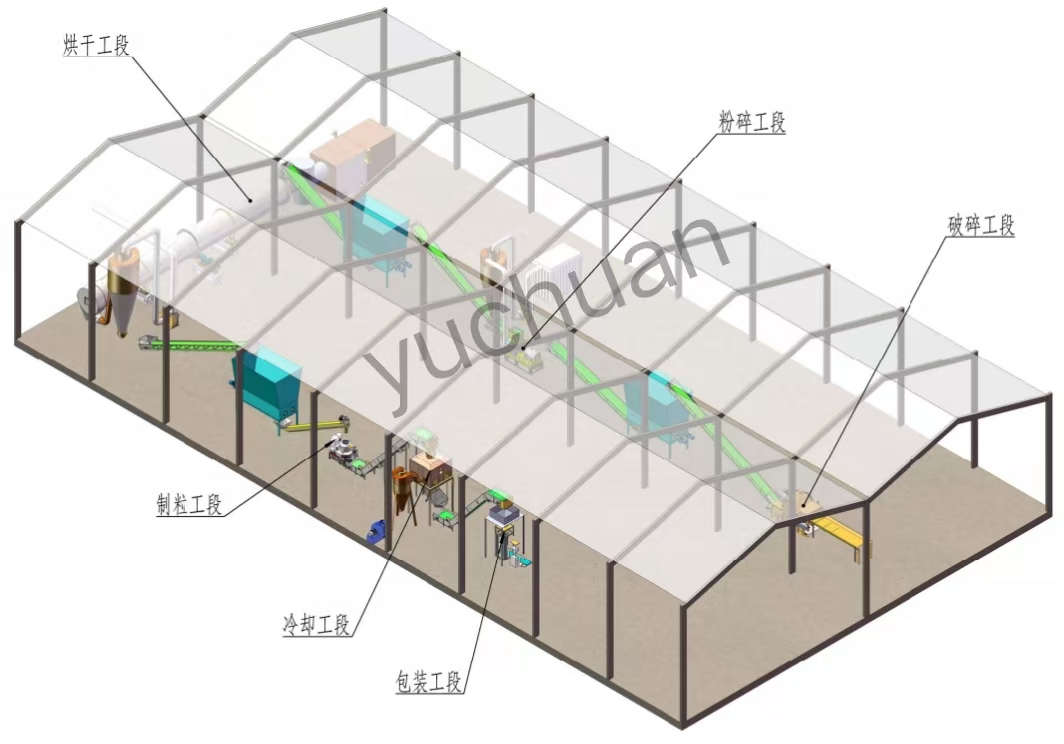
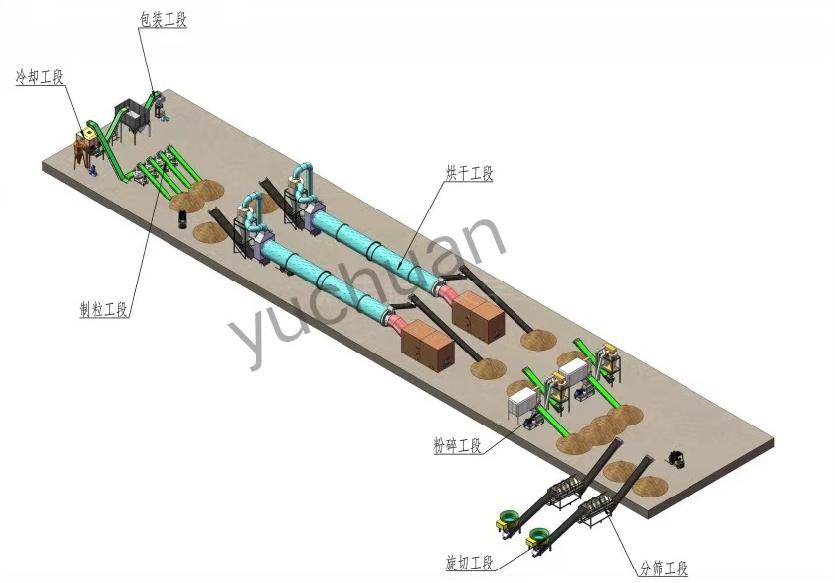
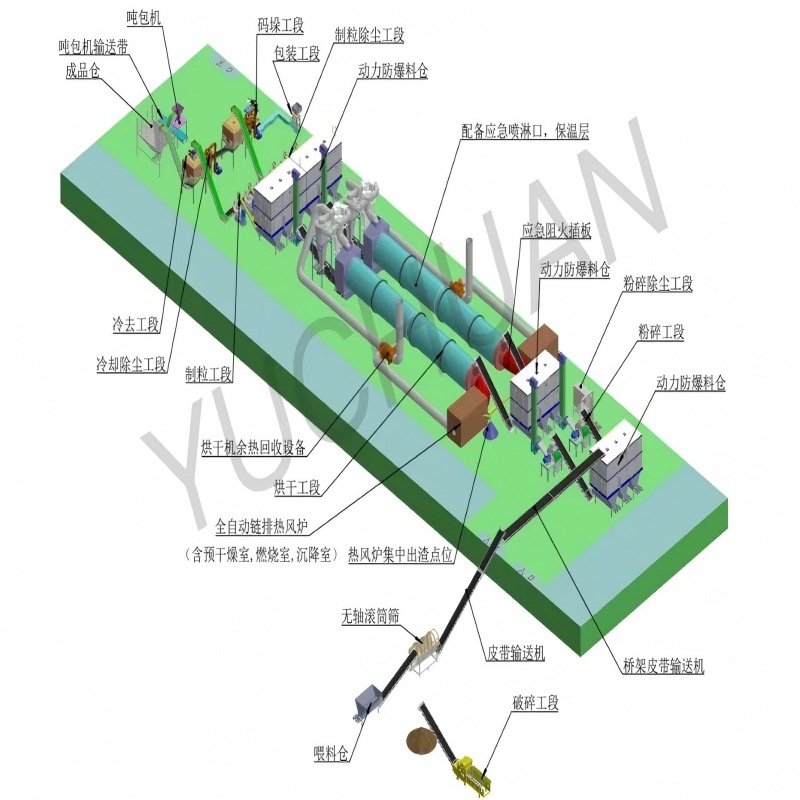
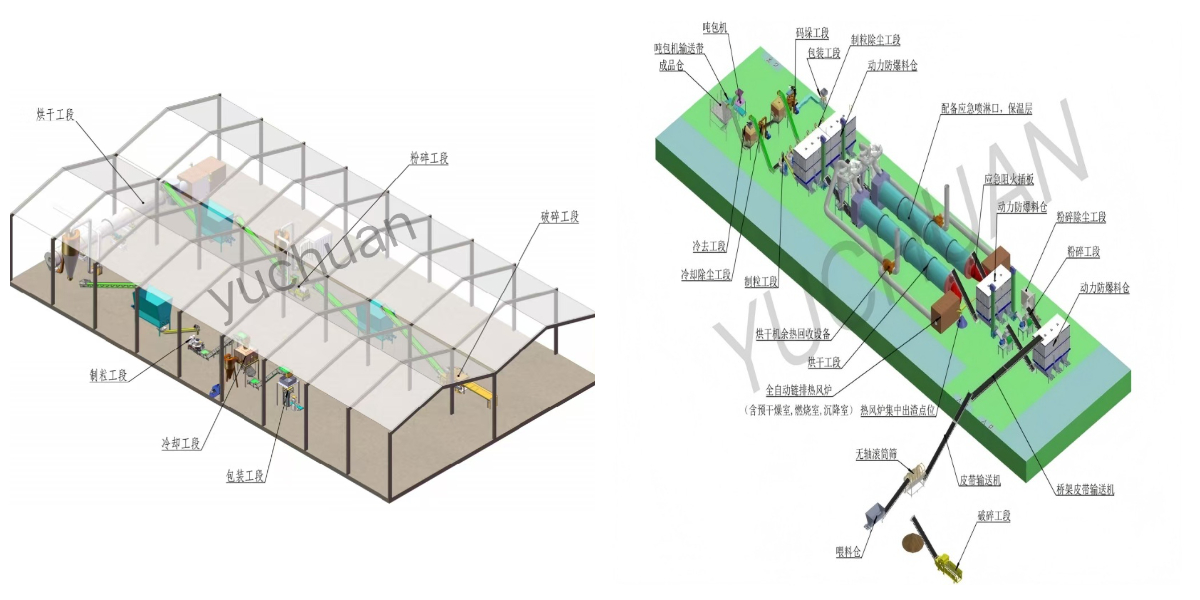
สายการผลิตเม็ดชีวมวลไม่ใช่เครื่องจักรเพียงเครื่องเดียว แต่เป็นชุดอุปกรณ์ที่จัดเรียงตามลำดับที่แน่นอน โดยแต่ละส่วนทำการเตรียมการที่ส่วนถัดไปต้องการ สายการผลิตที่อธิบายในเอกสารนี้จัดส่งเป็นแพ็กเกจเดียว ตั้งแต่การรับวัตถุดิบจนถึงถุงเม็ดที่บรรจุแล้ว และความสามารถของแต่ละส่วนถูกจับคู่กับเครื่องอัดเม็ด เพื่อไม่ให้ส่วนใดกลายเป็นคอขวดของส่วนอื่น
ลำดับคือ: การรับและจัดเก็บวัตถุดิบ การบด การอบแห้ง การอัดเม็ด การทำความเย็น การร่อน และการบรรจุ โดยมีอุปกรณ์ดักจับฝุ่นและอุปกรณ์ลำเลียงให้บริการตลอดทั้งสายการผลิต เครื่องบดย่อยลดขนาดวัสดุที่มีขนาดใหญ่ให้เป็นขนาดอนุภาคที่เครื่องอัดเม็ดสามารถรับได้ เครื่องอบแห้งลดความชื้นลงสู่ช่วงที่วัสดุสามารถถูกอัดได้ เครื่องอัดเม็ดขึ้นรูปเม็ดภายใต้แรงกด เครื่องทำความเย็นลดอุณหภูมิของเม็ดลงสู่ระดับอุณหภูมิแวดล้อมเพื่อให้เม็ดแข็งตัวโดยไม่แตกร้าว ตะแกรงร่อนกำจัดเศษละเอียดและส่งกลับเข้าสู่กระบวนการ และส่วนการบรรจุทำการชั่งน้ำหนักและบรรจุผลิตภัณฑ์สำเร็จรูปใส่ถุง
แต่ละส่วนสามารถจัดหาได้ในขนาดและการกำหนดค่าที่แตกต่างกัน และสายการผลิตสามารถสร้างขึ้นสำหรับโรงงานขนาดเล็ก สำหรับโรงงานสหกรณ์ หรือสำหรับการติดตั้งเชิงอุตสาหกรรมที่เดินเครื่องสามกะ เส้นผ่านศูนย์กลางแม่พิมพ์ จำนวนลูกกลิ้ง กำลังขับ ขนาดเครื่องอบแห้ง และการจัดวางบรรจุภัณฑ์ ล้วนเลือกจากสภาวะการทำงานมากกว่ารายการมาตรฐาน เพราะความจุตามที่ระบุเดียวกันหมายถึงอุปกรณ์ที่แตกต่างกันมากเมื่อใช้กับขี้เลื่อยและฟางเปียก
สายการผลิตยังมีให้ในรูปแบบการกำหนดค่าบางส่วน: ลูกค้าที่มีเครื่องบดอยู่แล้วสามารถเลือกเฉพาะส่วนการอบแห้งและการอัดเม็ดได้ ลูกค้าที่มีเครื่องอัดเม็ดอยู่แล้วสามารถเลือกส่วนการบด การอบแห้ง และการทำความเย็นได้ ในแต่ละกรณี ใบเสนอราคาจะระบุว่าส่วนใดรวมอยู่ด้วย และจัดการกับส่วนเชื่อมต่อ ซึ่งได้แก่ สายพานลำเลียง ท่อลม และการเชื่อมต่อทางไฟฟ้า อย่างไร
1.2 ข้อกำหนดการเตรียมวัตถุดิบ
คุณสมบัติสามประการของวัตถุดิบเป็นตัวกำหนดการออกแบบของสายการผลิต ได้แก่ ขนาดอนุภาค ปริมาณความชื้น และความหนาแน่นรวม ขนาดอนุภาคเป็นตัวกำหนดแม่พิมพ์และการจัดวางลูกกลิ้ง เนื่องจากเม็ดถูกขึ้นรูปโดยการอัดวัสดุในรูแม่พิมพ์ และอนุภาคที่มีขนาดใหญ่เกินไปจะอุดตันรูหรือถูกอัดออกมาเป็นเม็ดที่เปราะบาง ความชื้นเป็นตัวกำหนดเครื่องอบแห้งและการปรับสภาพวัสดุก่อนเข้าแม่พิมพ์ เนื่องจากน้ำในวัสดุกลายเป็นไอน้ำภายในแม่พิมพ์และทำให้เม็ดแตกเมื่อเย็นตัวลง ความหนาแน่นรวมเป็นตัวกำหนดปริมาตรของไซโลและสายพานลำเลียง และเป็นเหตุผลว่าทำไมวัสดุน้ำหนักเบา เช่น ฟาง จึงต้องใช้ระบบขนถ่ายที่ใหญ่กว่าที่น้ำหนักของมันบ่งชี้
เป้าหมายการเตรียมวัตถุดิบโดยทั่วไปคือขนาดอนุภาค 3 ถึง 5 มม. สำหรับวัสดุไม้ และ 3 ถึง 6 มม. สำหรับฟาง โดยมีความชื้นที่ 8% ถึง 12% ที่ทางเข้าเครื่องอัดเม็ด วัสดุที่อยู่นอกช่วงเหล่านี้ยังสามารถอัดเม็ดได้ แต่อายุการใช้งานของแม่พิมพ์ ผลผลิต และความทนทานของเม็ดจะลดลงทั้งหมด และผู้ปฏิบัติงานชดเชยด้วยการลดอัตราการป้อน ซึ่งเท่ากับสูญเสียกำลังการผลิต หัวข้อ 3.1 และตารางที่ 2 แสดงตัวเลขการทำงานสำหรับวัสดุหลัก
ในกรณีที่วัตถุดิบเป็นส่วนผสม เช่น ขี้เลื่อยผสมกับเศษไม้และเปลือกไม้ ควรบดส่วนผสมให้มีขนาดสม่ำเสมอและผสมให้เข้ากันก่อนการอบแห้ง เพื่อให้เครื่องอบแห้งและเครื่องอัดเม็ดได้รับวัตถุดิบที่สม่ำเสมอ การผสมทำในไซโลจัดเก็บหรือบนพื้นที่รับวัสดุ และเป็นมาตรการง่ายๆ ที่ขจัดความแปรปรวนส่วนใหญ่ออกไป ซึ่งมิฉะนั้นจะปรากฏเป็นคุณภาพเม็ดที่ผันผวน
1.3 การกำหนดค่าสายการผลิต
สายการผลิตนี้มีให้เลือกในสามรูปแบบมาตรฐาน รูปแบบกะทัดรัดสร้างขึ้นรอบเครื่องอัดเม็ดหนึ่งเครื่องพร้อมเครื่องบด เครื่องอบแห้งขนาดเล็ก และเครื่องชั่งบรรจุถุง และเหมาะสำหรับโรงงานขนาดเล็กและฟาร์มที่ผลิตเพื่อใช้เองหรือจำหน่ายในตลาดท้องถิ่น รูปแบบมาตรฐานเพิ่มไซโลบัฟเฟอร์ เครื่องทำความเย็นพร้อมตะแกรงร่อน ระบบดักฝุ่น และส่วนบรรจุแบบกึ่งอัตโนมัติ และเหมาะสำหรับการผลิตเชิงพาณิชย์ รูปแบบอุตสาหกรรมจะทำซ้ำส่วนการบดและการอัดเม็ด เพิ่มระบบผสมแบบอัตโนมัติและสายการบรรจุแบบอัตโนมัติเต็มรูปแบบ และเหมาะสำหรับการผลิตเพื่อการส่งออกซึ่งสายการผลิตต้องเดินเครื่องอย่างต่อเนื่อง และการหยุดทำงานของเครื่องจักรหนึ่งเครื่องต้องไม่ทำให้ทั้งโรงงานหยุดชะงัก
ในการกำหนดค่าทั้งสามแบบ การควบคุมทางไฟฟ้าถูกรวมศูนย์ไว้ในตู้เดียวโดยมีการเชื่อมต่อแบบอินเทอร์ล็อกระหว่างส่วนต่างๆ เพื่อให้การหยุดชะงักที่ปลายน้ำหยุดการป้อนวัตถุดิบที่ต้นน้ำ แทนที่จะปล่อยให้อุปกรณ์เต็มไปด้วยวัสดุ อินเทอร์ล็อก ปุ่มหยุดฉุกเฉิน และการป้องกันมอเตอร์เป็นส่วนหนึ่งของอุปกรณ์ที่จัดส่ง ไม่ใช่ตัวเลือกเสริม เพราะสายการผลิตที่ไม่มีสิ่งเหล่านี้คือสายการผลิตที่จะเสียหายจากการอุดตันครั้งแรก
2. ข้อได้เปรียบหลักของสายการผลิตเม็ด
2.1 ข้อได้เปรียบของสายการผลิตแบบครบวงจร
ข้อได้เปรียบด้านล่างนี้เขียนขึ้นจากมุมมองของผู้ปฏิบัติงาน เพราะคุณค่าของสายการผลิตนั้นตัดสินจากจำนวนชั่วโมงต่อปีที่มันเดินเครื่องได้จริง และจากปริมาณของสิ่งที่มันใช้ไปที่กลับมาเป็นผลิตภัณฑ์ที่ขายได้
1. ทุกส่วนได้รับการจับคู่ซึ่งกันและกัน เครื่องบด เครื่องอบแห้ง เครื่องอัดเม็ด เครื่องทำความเย็น และส่วนบรรจุภัณฑ์ได้รับการกำหนดขนาดจากสภาวะการทำงานเดียวกัน ดังนั้นสายการผลิตจึงบรรลุกำลังการผลิตตามพิกัด แทนที่จะถูกจำกัดด้วยส่วนใดส่วนหนึ่งที่มีขนาดเล็กเกินไป
2. สายการผลิตถูกจัดส่งเป็นแพ็กเกจเดียวพร้อมแบบแปลนผัง อุปกรณ์ท่อลำเลียง อุปกรณ์ขนถ่าย และตู้ควบคุมเดียว ซึ่งขจัดปัญหาการเชื่อมต่อที่เกิดขึ้นเมื่อประกอบอุปกรณ์จากผู้จัดจำหน่ายหลายรายในหน้างาน
3. การอินเทอร์ล็อกระหว่างส่วนต่างๆ ป้องกันไม่ให้วัสดุสะสมภายในอุปกรณ์เมื่อส่วนใดส่วนหนึ่งหยุดทำงาน ซึ่งปกป้องแม่พิมพ์ เครื่องอบแห้ง และสายพานลำเลียงจากการเสียหายจากการอุดตัน
4. เครื่องอบแห้งถูกเผาด้วยเศษวัสดุของโรงงานเองในการตั้งค่าแบบชีวมวล ดังนั้นต้นทุนเชื้อเพลิงในการอบแห้งจึงใกล้ศูนย์ และของเสียที่ไม่สามารถขายเป็นผลิตภัณฑ์ได้จะถูกเปลี่ยนเป็นพลังงานที่ใช้อบผลิตภัณฑ์
5. แม่พิมพ์และชุดลูกกลิ้งถูกเลือกตามวัสดุ ดังนั้นอัตราส่วนการอัดจึงตรงกับวัตถุดิบและความหนาแน่นของเม็ด pellets บรรลุได้โดยไม่ทำให้มอเตอร์หลักรับภาระเกิน
6. เครื่องทำความเย็นและตะแกรงร่อนทำงานร่วมกัน: เครื่องทำความเย็นทำให้เม็ดแข็งตัวและตะแกรงร่อนกำจัดเศษละเอียด ซึ่งจะถูกส่งกลับไปยังแม่พิมพ์แทนที่จะขายเป็นฝุ่น ดังนั้นผลผลิตของเม็ดที่ขายได้จึงสูงขึ้น
7. มีการดักจับฝุ่นในขั้นตอนการบด การอบแห้ง และการทำความเย็น ดังนั้นโรงงานจึงเป็นไปตามข้อกำหนดการปล่อยมลพิษปกติ และผงที่เก็บได้จะถูกส่งกลับเข้าสู่ผลิตภัณฑ์
8. สายการผลิตสามารถสร้างเป็นขั้นตอนได้ ลูกค้าสามารถเริ่มต้นด้วยการบดและอัดเม็ด แล้วเพิ่มการอบแห้ง การทำความเย็น และการบรรจุอัตโนมัติในภายหลัง และผังการจัดวางได้เผื่อพื้นที่และการเชื่อมต่อสำหรับส่วนต่างๆ ในภายหลังไว้แล้ว
9. แรงดันไฟฟ้า ความถี่ ขนาดแม่พิมพ์ น้ำหนักบรรจุ และภาษาของแผงควบคุมสามารถปรับแต่งได้ ดังนั้นสายการผลิตจึงสามารถทดสอบเดินเครื่องในประเทศของลูกค้าได้โดยไม่ต้องดัดแปลงหน้างาน
10. ชิ้นส่วนอะไหล่สำหรับแม่พิมพ์ ลูกกลิ้ง ค้อน สายพาน และตลับลูกปืนถูกเก็บไว้ในสต็อก และสายการผลิตมีเอกสารประกอบด้วยคู่มือ แผนภาพการเดินสายไฟ และรายการอะไหล่ ดังนั้นการบำรุงรักษาจึงไม่ขึ้นอยู่กับการที่ซัพพลายเออร์ต้องมาอยู่ที่หน้างาน
2.2 ข้อดีของส่วนหลัก
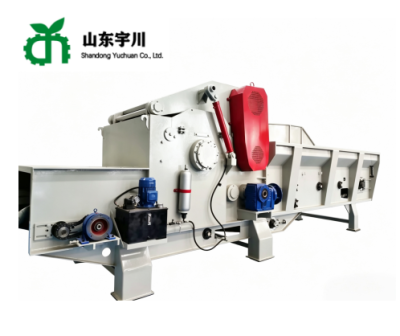
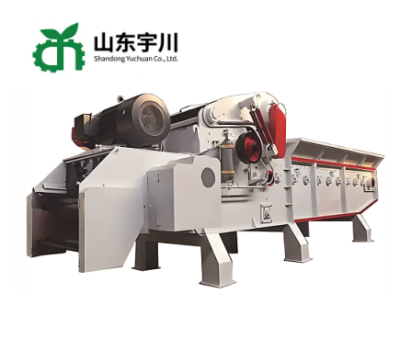
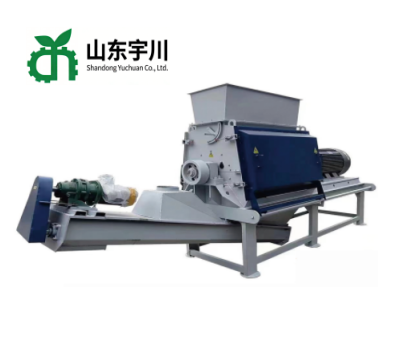
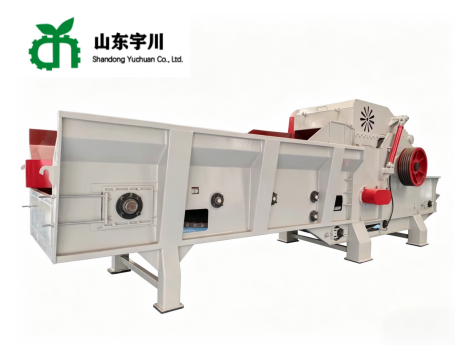
ส่วนบด เครื่องบดแบบค้อนที่มีห้องบดรูปหยดน้ำและค้อนโลหะผสมที่กลับด้านได้ช่วยลดขนาดเศษไม้ ขี้กบ ฟาง และเปลือกให้ได้ขนาดที่แม่พิมพ์ต้องการ โดยการเปลี่ยนตะแกรงจะให้วัสดุหยาบหรือละเอียดสำหรับผลิตภัณฑ์ที่แตกต่างกัน เครื่องบดถูกวางไว้ก่อนเครื่องอบแห้งเพื่อให้วัสดุเปียกถูกบดขณะที่ยังนิ่ม ซึ่งใช้พลังงานน้อยกว่าการบดวัสดุแห้ง
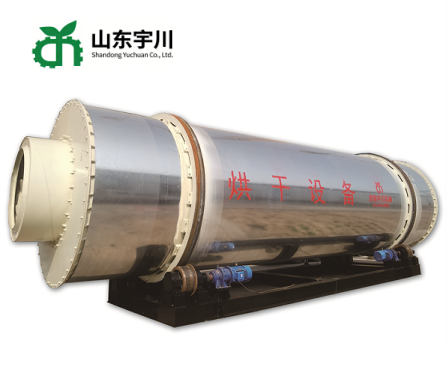
ส่วนการอบแห้ง เครื่องอบแห้งแบบดรัมชนิดสามรอบหรือหลายช่องทางจะลดความชื้นของวัสดุให้เหลือ 8% ถึง 12% โดยความร้อนมาจากหัวเผาที่ใช้เชื้อเพลิงจากเศษพืช ก๊าซ หรือน้ำมัน หรือจากความร้อนทิ้ง เครื่องอบแห้งรักษาความชื้นขาออกให้คงที่แม้ว่าวัสดุขาเข้าจะเปลี่ยนแปลง ซึ่งเป็นสิ่งที่ทำให้เครื่องอัดเม็ดสามารถเดินเครื่องด้วยอัตราการป้อนคงที่
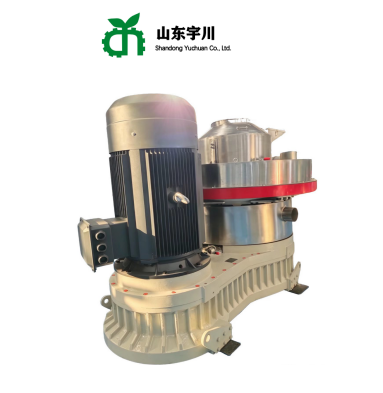
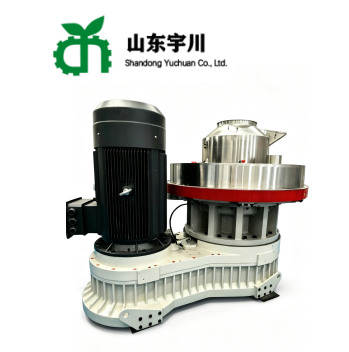
ส่วนการอัดเม็ด เครื่องอัดเม็ดใช้แม่พิมพ์แบบวงแหวนที่มีลูกกลิ้งสองหรือสามลูก มีระบบหล่อลื่นแบบบังคับ และมีเครื่องปรับสภาพก่อนถึงแม่พิมพ์ อัตราส่วนการอัดของแม่พิมพ์ถูกเลือกให้เหมาะกับวัสดุ โดยใช้อัตราส่วนสูงสำหรับไม้ และอัตราส่วนต่ำกว่าสำหรับฟางและเปลือก เพื่อให้เม็ดมีความแน่นแต่ไม่ทำให้มอเตอร์รับภาระเกินไป เครื่องตัดกำหนดความยาวของเม็ด และสามารถเปลี่ยนแม่พิมพ์และลูกกลิ้งได้เมื่อต้องการผลิตสินค้าชนิดอื่น
ส่วนการทำความเย็นและการร่อน ตัวทำความเย็นแบบทวนกระแสจะลดอุณหภูมิของเม็ดอาหารจากอุณหภูมิที่ออกจากแม่พิมพ์ลงจนใกล้เคียงอุณหภูมิแวดล้อม และตะแกรงสั่นจะแยกเศษละเอียดออกและส่งกลับเข้าสู่กระบวนการ เม็ดอาหารที่บรรจุขณะยังร้อนจะ cools ต่อไปในถุง ทำให้เกิดการควบแน่นของความชื้นภายในถุง และเมื่อถึงมือลูกค้าจะนิ่มและขึ้นรา ซึ่งเป็นข้อร้องเรียนที่พบบ่อยที่สุดในโรงงานที่ละเลยการติดตั้งเครื่องทำความเย็น
ส่วนการบรรจุ หน่วยชั่งน้ำหนักและบรรจุถุงจะบรรจุถุงขนาด 15 กก. 25 กก. หรือ 50 กก. หรือถุงจัมโบ้ พร้อมอุปกรณ์ปิดผนึกหรือเย็บปากถุงและสายพานลำเลียงไปยังพื้นที่จัดเก็บ ความแม่นยำในการชั่งน้ำหนักและการนำเสนอถุงเป็นตัวกำหนดว่าผลิตภัณฑ์จะได้รับการตอบรับในตลาดอย่างไร และสิ่งเหล่านี้เป็นส่วนหนึ่งของสายการผลิต มิใช่สิ่งที่คิดทีหลัง
3. กระบวนการ
3.1 กระบวนการผลิตเม็ดอาหาร
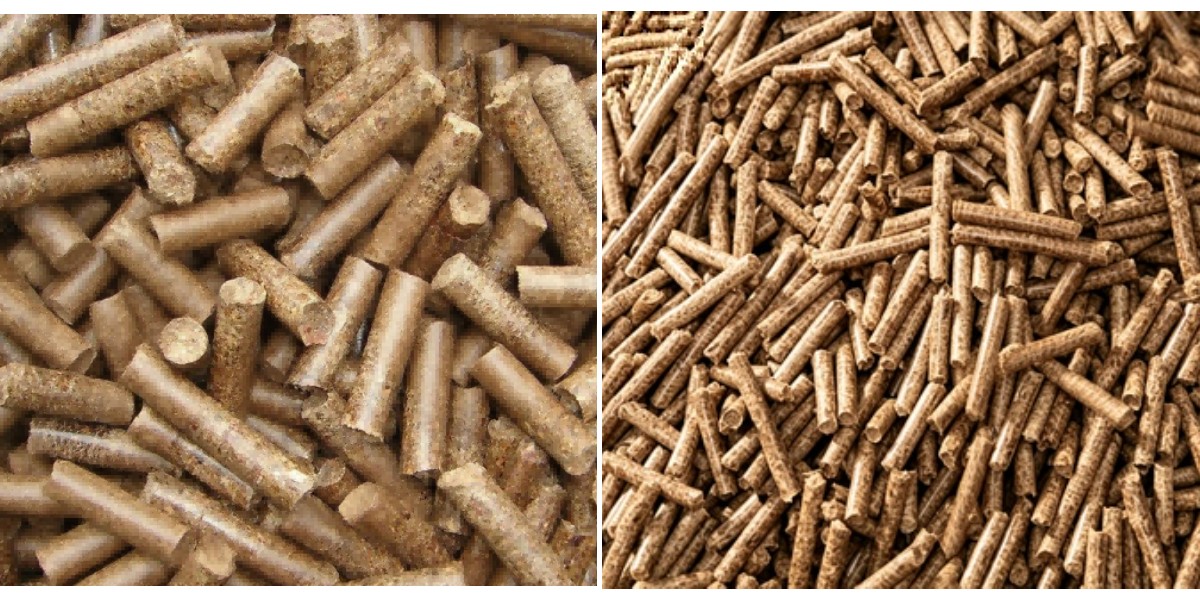
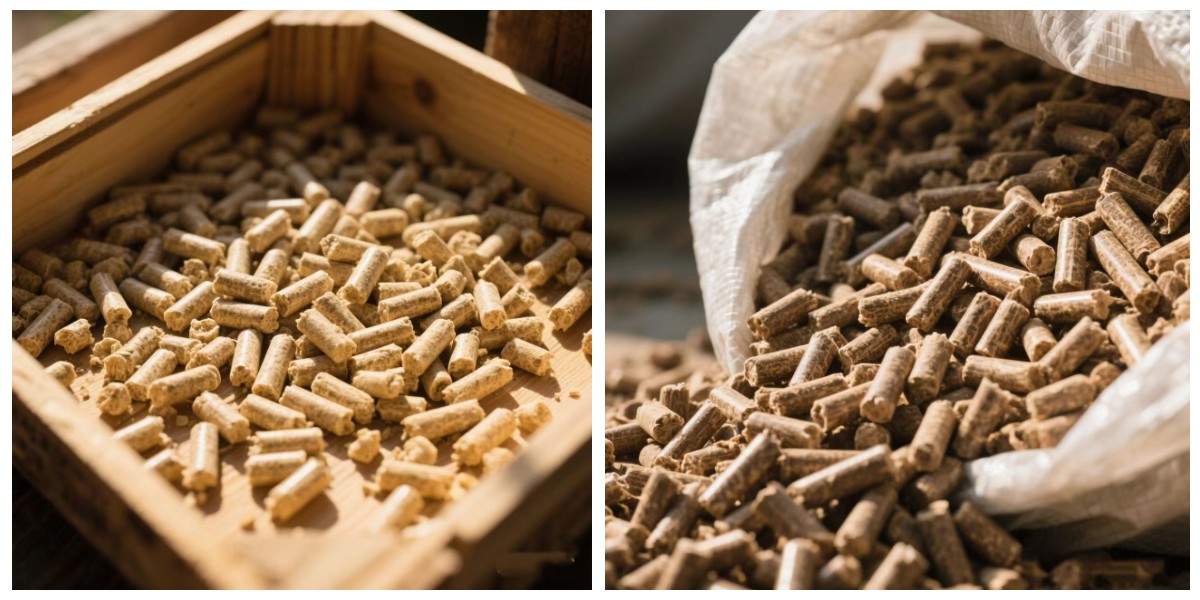
ลำดับขั้นตอนของสายการผลิตถูกกำหนดไว้ตายตัว และทุกส่วนมีอยู่เพราะคุณสมบัติของวัสดุที่ส่วนถัดไปไม่สามารถทนได้ ขั้นตอนด้านล่างนี้อธิบายลำดับการไหลตามที่ถูกทดสอบและส่งมอบหน้างาน
1. การรับและจัดเก็บวัตถุดิบ วัตถุดิบถูกรับบนพื้นคอนกรีตหรือในถังพัก ตรวจสอบการปนเปื้อน เช่น หิน โลหะ และพลาสติก และจัดเก็บในไซโลหรือโรงเก็บที่มีหลังคา การจัดเก็บวัตถุดิบเปียกต้องเก็บในระยะเวลาสั้น เพราะชีวมวลเปียกจะเกิดความร้อนและหมักในกองและสูญเสียค่าความร้อน
2. การบด เครื่องบดแบบค้อนลดขนาดวัสดุให้เหลือ 3 ถึง 6 มม. ช่องตะแกรงถูกตั้งค่าตามแม่พิมพ์และผลิตภัณฑ์ และค้อนจะถูกพลิกกลับเมื่อการสึกหรอถึงขีดจำกัด เพื่อให้ขนาดอนุภาคสม่ำเสมอตลอดรอบการผลิต
3. การอบแห้ง วัสดุเข้าสู่เครื่องอบแห้งแบบถังหมุนและออกมาที่ความชื้น 8% ถึง 12% ความเร็วถังหมุน กำลังหัวเผา และอัตราการป้อนถูกปรับร่วมกันระหว่างการทดสอบเดินเครื่อง และตรวจสอบความชื้นทางออกด้วยเครื่องวัดความชื้นหรือการทดสอบในเตาอบเมื่อเริ่มแต่ละกะ
4. การปรับสภาพก่อนเข้าแม่พิมพ์ ในกรณีที่กระบวนการต้องการ ไอน้ำหรือน้ำจะถูกเติมในเครื่องปรับสภาพเพื่อทำให้วัสดุอ่อนตัวลงและนำไปสู่อุณหภูมิที่วัสดุอัดตัวได้ดีที่สุด วัสดุไม้โดยปกติต้องการน้ำในปริมาณเล็กน้อย ส่วนฟางและเปลือกจะทำงานได้ดีกว่าด้วยการปรับสภาพด้วยไอน้ำในระยะสั้น
5. การอัดเม็ด วัสดุถูกกดผ่านแม่พิมพ์วงแหวนด้วยลูกกลิ้ง และใบมีดตัดเม็ดที่ถูกอัดออกมาให้ได้ความยาวตามที่ต้องการ ผู้ปฏิบัติงานจะเฝ้าดูอุณหภูมิแม่พิมพ์ กระแสไฟฟ้าของมอเตอร์หลัก และลักษณะของเม็ด แล้วปรับอัตราการป้อนให้เหมาะสม accordingly
6. การระบายความร้อน เม็ดร้อนจะผ่านเครื่องระบายความร้อนแบบทวนกระแส ซึ่งอากาศโดยรอบจะพาความร้อนและความชื้นที่ผิวบางส่วนออกไป เม็ดที่ออกจากเครื่องระบายความร้อนจะมีอุณหภูมิใกล้เคียงกับอุณหภูมิโดยรอบและมีความแข็งที่ทำให้สามารถจัดการได้โดยไม่แตกหัก
7. การร่อนและการส่งคืน fines เม็ดที่เย็นตัวแล้วจะผ่านตะแกรงสั่น ฝุ่นละเอียดและเม็ดที่แตกหักจะถูกแยกออก ส่งกลับไปยังแม่พิมพ์หรือเครื่องอบแห้ง และเม็ดที่เสร็จสมบูรณ์จะถูกส่งไปบรรจุ
8. การบรรจุและการจัดเก็บ เม็ดจะถูกชั่งน้ำหนักใส่ถุงหรือถุงจัมโบ้ ปิดผนึก และวางซ้อนกันในคลังแห้ง ถุงจะไม่ถูกวางซ้อนชิดผนังเย็น เพราะการควบแน่นบนผนังจะซึมเข้าสู่ผลิตภัณฑ์
9. การเก็บฝุ่นและการทำความสะอาด ฝุ่นจากเครื่องบด เครื่องอบแห้ง และเครื่องทำความเย็นจะถูกเก็บโดยถุงกรองและส่งกลับเข้าสู่ผลิตภัณฑ์ พื้นจะถูกทำความสะอาดเมื่อสิ้นสุดกะ เพราะฝุ่นที่สะสมใต้เครื่องจักรเป็นทั้งความเสี่ยงต่อการเกิดไฟไหม้และการสูญเสียผลิตภัณฑ์
3.2 กระบวนการผลิตอุปกรณ์
ความน่าเชื่อถือของสายการผลิตขึ้นอยู่กับวิธีการสร้างเครื่องจักรหลัก กระบวนการด้านล่างนี้ใช้กับเครื่องบด เครื่องอบแห้ง และเครื่องอัดเม็ด ซึ่งเป็นเครื่องจักรสามเครื่องที่รับภาระของสายการผลิต
10. การเลือกวัสดุ โครงและห้องอัดทำจากแผ่นเหล็ก Q235B หรือ Q345B แม่พิมพ์วงแหวนของเครื่องอัดเม็ดทำจากเหล็กกล้าผสม และลูกกลิ้งทำจากเหล็กกล้าผสมหลอม และมีการบันทึกหมายเลขความร้อนแต่ละครั้งเพื่อให้สามารถตรวจสอบย้อนกลับชิ้นส่วนที่เสียหายได้
11. การตัดและการขึ้นรูป แผ่นเหล็กถูกตัดด้วยเครื่องตัดพลาสมาหรือตัดด้วยเปลวไฟแบบ CNC ห้องบดถูกขึ้นรูปด้วยเครื่องดัดแผ่นเหล็ก และเปลือกเครื่องอบแห้งถูกรีดด้วยเครื่องรีดแผ่นเหล็กให้ได้ขนาดเส้นผ่านศูนย์กลางที่คำนวณไว้
12. การเชื่อม ห้องอัดและเปลือกเชื่อมด้วยการเชื่อมแบบมีก๊าซปกคลุม CO2 หรือการเชื่อมแบบอาร์กใต้ฟลักซ์ภายใต้ขั้นตอนที่กำหนดไว้ รอยต่อที่รับแรงเชื่อมแบบเต็มความหนาและตรวจสอบรูพรุนและการกัดเซาะขอบ
13. การคลายความเค้น โครงเชื่อมและเปลือกเครื่องอบแห้งถูกอบอ่อนเพื่อคลายความเค้นจากการเชื่อม ซึ่งป้องกันการแตกร้าวภายใต้การสั่นสะเทือนและความร้อนจากการทำงานต่อเนื่อง
14. การตัดเฉือน. เบาะรองรับตลับลูกปืน ที่นั่งแม่พิมพ์ หน้าหน้าจาน และรูคัปปลิ้งถูกตัดเฉือนบนอุปกรณ์ CNC โดยมีค่าความคลาดเคลื่อนของรูถึง IT7 และความหยาบผิวถึง Ra 1.6 เพื่อให้โรเตอร์ แม่พิมพ์ และตัวขับหมุนได้ศูนย์ร่วมกัน
15. การอบชุบด้วยความร้อน. ค้อนถูกชุบแข็งและอบคืนตัวที่ HRC 52-58; ริงไดถูกชุบแข็งและอบคืนตัว จากนั้นเจาะหรือตอกรูและขัดแม่พิมพ์; ลูกกลิ้งถูกชุบแข็งเพื่อต้านทานการสึกหรอจากวัสดุ
16. การสมดุลแบบไดนามิก. โรเตอร์ของเครื่องบดและโรเตอร์ของเครื่องอัดเม็ดถูกสมดุลแบบไดนามิกที่ความเร็วใช้งานถึงระดับ G6.3 ก่อนการประกอบ ซึ่งเป็นพื้นฐานของการสั่นสะเทือนต่ำและอายุการใช้งานตลับลูกปืนที่ยาวนาน
17. การประกอบ. ตลับลูกปืน เพลา แม่พิมพ์ ลูกกลิ้ง และตัวขับถูกประกอบบนโครง ช่องว่างถูกตั้งค่าตามแบบ และเครื่องถูกหมุนด้วยมือเพื่อยืนยันการหมุนอิสระก่อนเชื่อมต่อไฟ
18. การทดสอบ แต่ละเครื่องทำงานโดยไม่มีโหลดเพื่อตรวจสอบการสั่นสะเทือน อุณหภูมิ และเสียงรบกวน และเครื่องอัดเม็ดได้รับการทดสอบภายใต้โหลดด้วยวัสดุเพื่อยืนยันผลผลิต กระแสไฟฟ้า และคุณภาพของเม็ดที่การตั้งค่าตามการออกแบบ
19. การปรับสภาพผิวและการบรรจุภัณฑ์ เครื่องจักรถูกพ่นทราย อัดสีรองพื้น และทาสีทับ มีการติดแผ่นป้ายชื่อพร้อมรุ่น กำลัง ความเร็ว และหมายเลขเครื่อง และอุปกรณ์ถูกบรรจุแยกส่วนพร้อมแนบแบบประกอบและแผนภาพไฟฟ้า